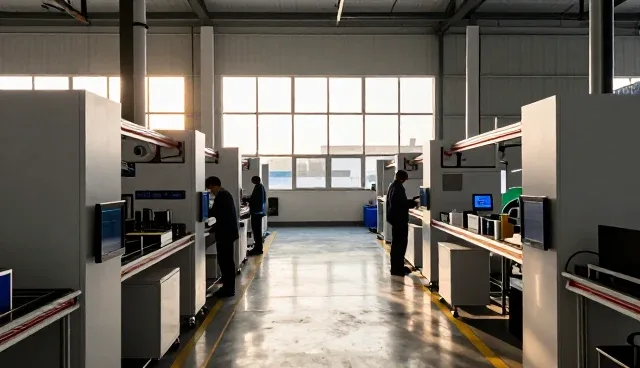
在食品分装领域,分装设备的性能差异直接影响到生产效率和产品质量。不同类型的分装设备在处理速度、精度和稳定性等方面存在显著区别。例如,全自动分装机通常适用于高产量、高精度要求的场景,而半自动设备则更适合小批量、多品种的分装任务。因此,企业在选择设备时,必须结合自身生产规模和产品特性进行综合评估。
分装设备的性能不仅体现在处理能力上,还与设备的维护成本和使用便捷性密切相关。一些高端分装设备配备了智能监控系统,能够实时检测运行状态,提前预警潜在故障,从而降低停机时间。而部分低端设备则缺乏此类功能,可能导致频繁维护和停机,影响整体生产效率。企业在选择设备时,需要权衡初期投入与长期运行成本。
在适用条件方面,分装设备的选择需考虑原料特性。例如,针对液体或膏体食品,需要配备专用的灌装头和密封装置,以防止泄漏或污染。而颗粒类食品则需要使用不同类型的计量装置,如振动盘或螺旋输送器,以确保分装均匀。此外,食品分装过程中还需要符合卫生安全标准,因此设备材质和清洁方式也是重要考量因素。
云南哆哆旺食品有限公司在实际运营中,曾因分装设备性能不足导致生产线效率低下。公司最初采购了一台中等规模的半自动分装机,用于处理小批量订单。然而,随着业务增长,该设备的处理速度逐渐无法满足需求,导致订单交付延迟。这一问题促使公司重新评估设备性能,并最终引入了全自动分装线,显著提高了生产效率。
在选择分装设备时,企业还需关注设备的兼容性与扩展性。例如,某些分装设备可以与自动化仓储系统无缝对接,实现从分装到配送的全流程自动化。这种集成化方案不仅减少了人工干预,还能有效降低错误率和成本。然而,部分设备由于接口标准不统一,难以与现有系统兼容,导致额外的改造成本。
不同场景下的分装需求对设备性能提出了多样化的要求。例如,在高温或高湿环境下,设备的稳定性可能受到严重影响,因此需要选择具备防潮、防尘功能的设备。而在低温环境下,设备的运行速度和精度也可能发生变化,需提前进行环境适应性测试。因此,企业在采购分装设备前,应充分调研实际工作环境,确保设备能够稳定运行。
此外,分装设备的能耗和环保性能也是企业不可忽视的因素。随着环保政策趋严,企业越来越重视设备的绿色化程度。一些新型分装设备采用了节能电机和低排放技术,不仅降低了运营成本,还符合环保法规要求。相比之下,老式设备由于能耗高、排放大,可能面临更高的合规风险和改造成本。
综上所述,分装设备的性能与适用条件是食品企业提升生产效率和产品质量的关键因素。企业在选购设备时,应结合自身业务需求、生产规模和环境条件,科学评估设备性能,确保设备能够在实际应用中发挥最大效能。同时,关注设备的兼容性、环保性以及长期运行成本,有助于企业在竞争激烈的市场中保持优势。